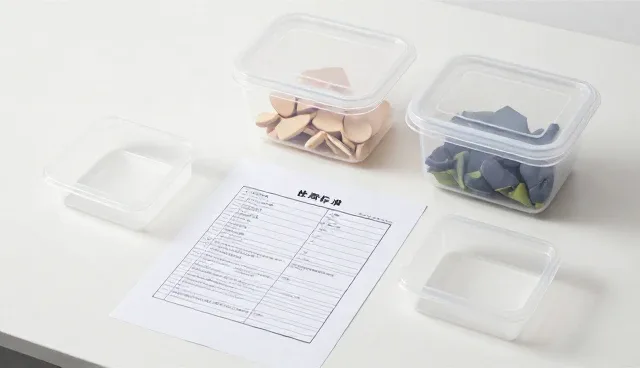
食品级塑料容器在现代食品加工环节中扮演着至关重要的角色。这类容器不仅需要满足严格的卫生标准,还需具备良好的物理性能以适应多种加工环境。例如,在灌装车间中,食品级塑料容器常用于盛装液体或半流体食品,如调味品、饮料和乳制品。这类容器通常采用聚乙烯(PE)或聚丙烯(PP)等材料,这些材料在高温下仍能保持稳定,不易发生化学反应,确保食品成分不受污染。此外,其表面光滑、易清洁的特性也大大降低了微生物滋生的风险,符合食品加工对无菌环境的要求。
在食品干燥加工过程中,食品级塑料容器同样发挥着关键作用。例如,在果蔬脱水或烘焙产品的干燥阶段,这类容器常用于储存和运输半成品。由于其良好的耐温性能,可以在-20℃至120℃的温度范围内使用,适应干燥、灭菌等多种工艺流程。同时,食品级塑料容器的密封性能也使其成为储存干燥食品的理想选择,能有效防止水分流失和外界污染物的侵入。这种材料的稳定性不仅提升了加工效率,还降低了因容器破损导致的原料浪费。
对于需要长时间储存的食品,食品级塑料容器在冷藏与冷冻环节的应用尤为广泛。在冷链运输和仓储过程中,这类容器能够有效保持食品的新鲜度和营养成分。例如,在冷冻肉制品或速冻食品的包装中,食品级塑料容器通常作为内衬材料,与外层包装相结合,形成完整的防护体系。这种包装方式不仅提升了食品的保存期限,还减少了对传统金属或玻璃容器的依赖,降低了运输过程中的碰撞风险。同时,其轻质特性也降低了物流成本,提升了整体加工环节的经济性。
在食品加工的不同环节,材料的选择直接影响着成品的安全性与市场竞争力。食品级塑料容器的广泛应用,离不开其在材料性能上的持续优化。例如,近年来,部分企业针对高温蒸煮食品的加工需求,开发了具有更高耐温性能的材料,使其能够在120℃以上的环境中保持稳定,满足蒸煮、灭菌等工艺要求。这类材料的出现,不仅拓展了食品级塑料容器的应用边界,也为食品加工企业提供了更多定制化解决方案,提升了产品的附加值。
食品级塑料容器在加工场景中的应用,还涉及到对环境因素的综合考量。例如,在潮湿或高盐分的环境中,普通塑料容器容易发生变形或腐蚀,而食品级塑料容器通过添加抗氧化剂和抗紫外线材料,显著提升了其环境适应性。这使得它们在水产加工、腌制食品等特殊场景中能够长期保持结构完整,避免因材料劣化导致的食品污染或质量下降。此外,部分容器还具备良好的阻隔性能,能够有效防止氧气和水分的渗透,进一步延长食品的保质期。
随着食品加工技术的不断升级,食品级塑料容器的应用场景也在持续拓展。例如,在功能性食品或营养强化食品的加工过程中,这类容器因其良好的化学稳定性,能够有效避免与食品成分发生反应,确保营养成分的完整性。此外,部分食品级塑料容器还被用于实验室样品的存储与运输,其高透明度和可追溯性为食品加工环节中的质量检测和追溯提供了便利。这些应用场景的扩展,不仅反映了食品级塑料容器在食品加工领域的重要地位,也推动了相关材料技术的持续创新。
从实际应用来看,食品级塑料容器在食品加工中的表现已得到广泛认可。其材料的可塑性、耐温性以及卫生安全性,使其成为多种加工环节的首选方案。同时,随着环保理念的普及,部分企业也在探索可回收或生物降解的食品级塑料容器,以降低对环境的影响。这种趋势不仅提升了食品级塑料容器的市场竞争力,也为食品加工行业的可持续发展提供了新的方向。未来,随着加工技术的进一步提升,食品级塑料容器在更多细分场景中的应用潜力将被不断挖掘。